


Știri din industrie
Acasă / Știri / Știri din industrie / Ghidul industriei de prelucrare termică: echipamente, toleranțe la temperatură și conformitate
Ghidul industriei de prelucrare termică: echipamente, toleranțe la temperatură și conformitate
Data:Sep 28, 2026
Un cuptor cu lot setat la 650 °C care funcționează la 628 °C la ușă și la 671 °C la peretele din spate nu se confruntă cu o mică problemă de calibrare. Într-o înmuiere de 45 de minute, această răspândire decide dacă un lot de oțel pentru scule își îndeplinește specificațiile de duritate sau revine ca reprelucrare. Acest decalaj este realitatea zilnică a industriei de prelucrare termică și explică de ce punctul de referință de pe controler este de obicei cel mai puțin informativ număr din cameră.
Procesarea termică acoperă orice operație în care căldura controlată și, de obicei, o atmosferă controlată sau un vid, schimbă un material. Acesta cuprinde tratarea termică și sinterizarea metalelor, pasteurizarea, sterilizarea și albirea în alimente, uscarea și întărirea în producția de baterii și acoperiri și etapele de coacere, degazare și recoacere din spatele producției de semiconductori și film subțire. Hardware-ul arată diferit în fiecare segment, dar fizica și riscurile de achiziție sunt remarcabil de similare.
Concluzia practică: prelucrarea termică este o afacere de toleranță, nu o afacere de temperatură. Patru variabile decid dacă un proces se repetă – uniformitatea realizabilă, controlul atmosferei, potrivirea dintre geometria sarcinii și transferul de căldură și dovada documentată că toate trei au avut loc în timpul rulării. Cumpărătorii care selectează echipamente în jurul acestor patru puncte, în loc de numai în jurul unei temperaturi maxime, evită majoritatea surprizelor scumpe.
Cele patru variabile care decid un proces termic
Înainte de a compara numerele de catalog, vă ajută să separați ceea ce schimbă de fapt rezultatul unui ciclu. Fiecare dintre cele patru articole de mai jos poate invalida o achiziție altfel bine specificată.
Banda de uniformitate
Uniformitatea este indicată ca o bandă pe un volum de lucru definit, de exemplu /- 3 °C, /- 5 °C sau /- 10 °C. O cameră evaluată la 300 °C fără bandă specificată nu spune cumpărătorului aproape nimic. Banda depinde și de sarcină: o cameră goală arată întotdeauna mai bine decât una încărcată.
Atmosferă
Aerul este cea mai ieftină atmosferă și cea mai agresivă din punct de vedere chimic. Azotul suprimă oxidarea, hidrogenul și gazul care se formează reduc oxizii de suprafață, iar vidul elimină atât oxigenul, cât și substanțele volatile care scapă din sarcină. Specificațiile materialelor, nu confortul atelierului, ar trebui să decidă acest lucru.
Geometria transferului de căldură
Convecția are nevoie de spațiu pentru ca gazul să se miște, radiația depinde de linia de vedere a elementelor, iar conducția depinde de presiunea de contact. Stivuirea mai strânsă a pieselor pentru a crește debitul schimbă adesea procesul eficient mai mult decât ridicarea punctului de referință.
Dovezi și trasabilitate
Auditorii și clienții solicită studii de uniformitate a temperaturii, înregistrări de calibrare a termocuplurilor și jurnalele continue de date. Un proces pe care nimeni nu îl poate documenta este, în scopuri comerciale practice, un proces pe care nimeni nu îl poate vinde.
Potrivirea echipamentului la proces
Constructorii de echipamente precum Shanghai Dengsheng Instrument Manufacturing, al căror linie de echipamente termice de la cuptoare de uscare și camere de vid până la cuptoare, incubatoare și camere de testare, tind să-și organizeze cataloagele în același mod: după familie, nu numai după temperatură. Comparația de mai jos rezumă unde își câștigă locul fiecare familie.
Notă de tabel: aceste intervale sunt puncte de plecare, nu garanții. Limitele de lucru reale se schimbă cu masa încărcăturii, calitatea izolației, reglarea controlerului și clasa de uniformitate pe care cumpărătorul cere furnizorului să o certifice.
Vidul este cel mai clar exemplu de ce fizica contează mai mult decât eticheta. Scăderea presiunii în cameră scade punctul de fierbere al apei și al solvenților, astfel încât un uscător cu vid poate elimina umezeala la 60 °C de care un cuptor atmosferic ar avea nevoie de 140 °C pentru a se deplasa. Același mediu îndepărtează și oxigenul, care oprește oxidarea pulberilor reactive și previne decolorarea suprafeței pieselor de cupru și argint.
 Aspect rafinat Cuptor de uscare cu vid flexibil și convenabil Acest produs are un design vertical, pe podea, integrând eficient pompa de vid și camera de lucru într-o singură structură compactă. Aceasta elimina... Vizualizare produs →
Compensația este structura ciclului. Uscarea în vid îndepărtează transferul de căldură prin convecție, astfel încât încălzirea se bazează pe rafturi, radiații și contact, iar pompa devine un articol de întreținere cu intervale de înlocuire a uleiului sau a etanșării. Un inginer de proces care plănuiește acest lucru obține un ciclu rapid, curat și la temperatură scăzută. Unul care nu moștenește timpi de oprire imprevizibili ai pompei.
Munca de fiabilitate urmează din nou o logică diferită. Camerele de testare sunt specificate de profilul de stres pe care trebuie să-l reproducă, nu de o singură temperatură, și de aceea o instalație va rula adesea mai multe tipuri de camere una lângă alta. O orientare utilă asupra modului în care aceste variante împart munca este acoperită în această prezentare generală a tipuri de camere de testare a mediului .
Valori ascunse: unde se află de fapt timpul și costul ciclului
Fișele de cotație arată rareori distribuția timpului în cadrul unui ciclu, dar această distribuție explică majoritatea costurilor de operare. Într-un ciclu de convecție tipic pentru o sarcină de masă medie, defalcarea arată aproximativ astfel.
Amplificare
30%
30%
Înmuiați
32%
32%
Răcire
18%
18%
Încărcați și descărcați
12%
12%
Înregistrări și QA
8%
8%
Urmează două concluzii. În primul rând, accelerarea este locul în care cererea de energie atinge vârfuri și unde etanșări mai bune ale ușilor, izolație mai groasă și ventilatoare cu recirculare dimensionate corect se plătesc singure. În al doilea rând, răcirea este locul în care sunt introduse de obicei distorsiunile și stresul rezidual, motiv pentru care răcirea controlată este un parametru de proces mai degrabă decât o perioadă de așteptare.
O a treia măsurătoare rămâne invizibilă până la primul audit: timpul necesar pentru a demonstra că camera este încă ceea ce era atunci când a fost instalată. Instalațiile care înregistrează studiile de uniformitate și datele de calibrare în același sistem ca și ciclurile de producție petrec ore întregi pregătindu-se pentru un audit în loc de zile.
Cum este distribuită cererea de procesare termică
Industria este adesea discutată ca și cum ar fi o singură piață. În practică, cererea se concentrează în patru grupuri cu specificații, așteptări de servicii și sarcini de conformitate destul de diferite.
- Tratarea termică și sinterizarea metalelor: aproximativ 34 la sută
- Procese alimentare, farmaceutice și de sterilizare: aproximativ 27 la sută
- Semiconductor, electronic și procesare de materiale noi: aproximativ 21 la sută
- Validarea fiabilității aerospațiale, auto și generală: aproximativ 18 la sută
Cota de semiconductor și material nou este cea mai rapidă modificare a specificațiilor. Uscarea electrodului bateriei, de exemplu, s-a mutat către niveluri mai scăzute de oxigen și benzi de temperatură mai strânse, deoarece umiditatea reziduală și oxidarea suprafeței degradează performanța celulei. Acest lucru împinge cumpărătorii spre un echipament de uscare curat cu purjare cu azot sau clasa 100, mai degrabă decât către un cuptor standard de atelier.
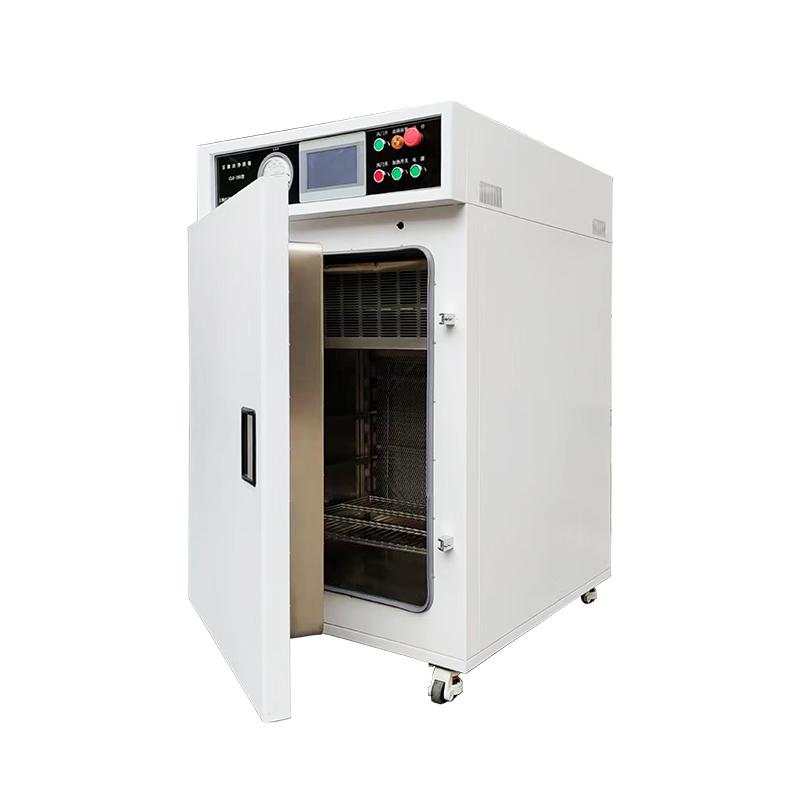 Cuptor de uscare curat 250℃ rezistent la temperaturi ridicate clasa 100 Cuptorul de uscare pentru cameră curată Clasa 100, cunoscut și sub numele de Cuptor de copt pentru cameră curată clasa 100 sau dulap de uscare pentru cameră curată Clasa 100, este un echipament special care integrează... Vizualizare produs →
Procesele termice alimentare și farmaceutice se află la cealaltă extremă a documentației. Regimurile de pasteurizare, valorile letalității sterilizării și verificările integrității containerului sunt toate înregistrate în funcție de o procedură definită, astfel încât echipamentul este evaluat în funcție de reproductibilitate și calitatea înregistrării la fel de mult ca și de viteza de încălzire.
O secvență de selecție care evită greșelile costisitoare
Cele mai multe probleme de achiziție din această industrie provin dintr-o eroare de secvență: camera este aleasă înainte ca fereastra de proces să fie definită. Lucrul în ordinea de mai jos menține decizia întemeiată.
1
Notați fereastra procesului
Indicați temperatura țintă, banda permisă, durata de înmuiere, rata maximă de rampă pe care o tolerează materialul și atmosfera. Dacă banda nu poate fi precizată, procesul nu este încă suficient de bine definit pentru a cumpăra echipament.
2
Măsurați sarcina, nu camera
Masa încărcăturii, materialul raftului și modelul de stivuire determină cât de multă căldură trebuie să miște sistemul. O cameră care menține temperatura perfect atunci când este goală poate scădea cu câteva grade cu 200 kg de oțel în interior.
3
Potriviți atmosfera cu riscul
Vaporii de solvenți, pulberile fine și gazele reactive modifică complet cerințele de incintă. Acolo unde se pot forma concentrații inflamabile, echipamentul standard de încălzire este răspunsul greșit, indiferent de temperatura nominală.
4
Confirmați domeniul de aplicare a documentației
Întrebați ce clasă de uniformitate va fi certificată, ce metodă de cercetare va fi utilizată și ce certificate de calibrare însoțesc unitatea. Aceste răspunsuri separă adesea două citate care arată identice la preț.
5
Modelați cinstit rambursarea
Aritmetică ilustrativă: o cameră care rulează două cicluri de 20 de rafturi pe zi cu 200 USD de lucru în proces per rafturi gestionează 8.000 USD zilnic. Reducerea deșeurilor cu un procent eliberează aproximativ 80 USD pe zi, aproximativ 20.000 USD pe un an de 250 de zile, ceea ce depășește frecvent prețul pentru o unitate mai strictă și mai bine documentată.
Pentru sarcinile purtătoare de solvenți în zone clasificate, carcasa, ventilatorul, controlerul și cablajul trebuie să îndeplinească același standard de protecție. Împărțirea unei componente nominale într-o cameră standard este o scurtătură comună și costisitoare.
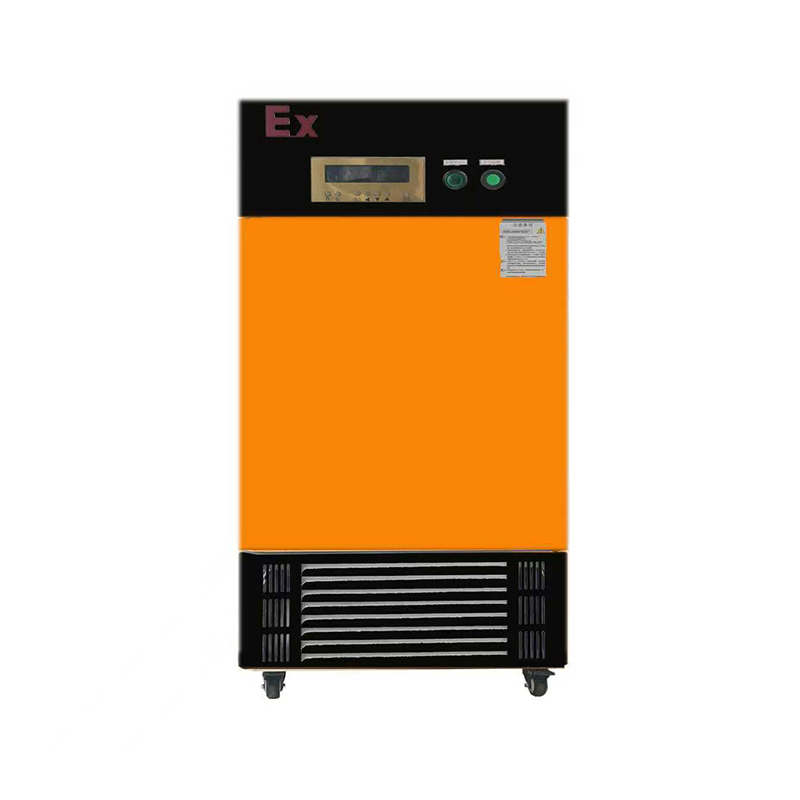 Cameră de testare la temperaturi ridicate și scăzute și umiditate rezistentă la explozie Camera de testare rezistentă la explozie la temperatură înaltă și joasă este o piesă esențială a echipamentului pentru siguranța industrială modernă și testele de precizie. Funcția sa activă cu mai multe straturi... Vizualizare produs →
Întreținerea și conformitatea: partea lipsită de farmec
Un proces termic se degradează liniștit. Nimic nu eșuează de-a dreptul; banda pur și simplu se lărgește cu un grad sau două pe an până când un lot iese din specificație. Întreținerea programată este cea care menține procesul în interiorul ferestrei definit la punerea în funcțiune.
- Repetați sondajul de uniformitate a temperaturii la intervalul standardului aplicabil sau setului de cerințe ale clientului și după orice modificare a izolației, ventilatoarelor sau feroneriei ușilor.
- Recalibrați termocuplurile de control și supraveghere pe un program documentat; Senzorii de deriva sunt cea mai frecventă cauză a unei benzi de lărgire.
- Înlocuiți garniturile și garniturile ușii în stare, nu în caz de defecțiune. Compresia etanșării este ieftin de verificat și costisitor de ignorat.
- Întreține pompele de vid, filtrele și suflantele la intervale de oră și înregistrează schimbările de ulei ca parte a istoricului procesului.
- Păstrați înregistrări continue de temperatură, certificate de calibrare și jurnale de întreținere într-o arhivă pe care auditorii o pot urmări fără asistență.
Pentru site-urile de producție, sistemul de calitate este coloana vertebrală a tuturor acestor lucruri. O instalație care operează conform ISO 9001 cu propriul laborator de testare este în mod normal capabilă să efectueze studii de uniformitate și teste de acceptare înainte de expediere, ceea ce reduce riscul ca o cameră să sosească cu o bandă neverificată. Merită să întrebați direct un furnizor care teste sunt efectuate în interior, ce instrumente este utilizată și dacă acele înregistrări se deplasează cu unitatea.
Instalațiile protejate împotriva exploziilor adaugă un al doilea strat: integritatea carcasei, sistemele de purjare, logica de interblocare și presetupele de cablu, toate necesită inspecție periodică, iar orice modificare pe teren poate invalida certificarea originală. Tratarea acestei certificări ca o proprietate permanentă a echipamentului, mai degrabă decât o condiție care trebuie menținută, este o modalitate fiabilă de a eșua un audit.
Industria de prelucrare termică recompensează precizia într-un mod specific. Două fabrici pot cumpăra camere similare din punct de vedere tehnic și pot ajunge cu randamente complet diferite, deoarece una și-a definit fereastra de proces înainte de achiziție, iar cealaltă se aștepta ca echipamentul să o definească. Ordinea operațiunilor contează mai mult decât broșura.
Începeți cu toleranța pe care o puteți păstra, alegeți atmosfera și metoda de transfer de căldură pe care le solicită materialul, documentați tot ceea ce produce procesul și mențineți sistemul ca un activ de proces, mai degrabă decât o utilitate. Această abordare menține un cuptor, un cuptor sau o cameră de testare să facă ceea ce a fost cumpărat la cinci ani de la instalare, care este singura cifră de performanță care în cele din urmă contează.
Trimite mesaj
Produse recomandate
Produsele furnizate de întreprinderi celebre au încredere profundă de către utilizatori.


- CONTACT
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- PRODUS
-
- Seria cuptor de uscare
- Seria cutii de vid
- Seria rezistenta la explozie
- Seria Cuptoare de înaltă temperatură
- Seria de incubatoare
- Seria camerelor de testare
- Alte Serii
- Cuptor de uscare cu aer forțat
- Cuptor de rezistență
- Cuptor cu tuburi vid
- Incubator de mucegai
- Cuptor cu atmosferă de vid
- Incubator biochimic
- Incubator de dioxid de carbon
- Cuptor de uscare cu vid rezistent la explozie
- Camera de testare la temperatură înaltă și joasă
- MOBIL
Drepturi de autor ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Toate drepturile rezervate. Producători de echipamente de laborator

 Înapoi sus
