


Știri din industrie
Acasă / Știri / Știri din industrie / Tratament termic în baie cu sare: proces, tipuri de sare, cost și limite de siguranță
Tratament termic în baie cu sare: proces, tipuri de sare, cost și limite de siguranță
Data:Sep 21, 2026
La 1.050 °C, un rack de inserții de scule A2 coborâte în sare topită atinge temperatura de austenitizare în aproximativ 60 până la 90 de secunde. Același rack într-un cuptor cu vid cu perete rece are nevoie de 35 până la 45 de minute. Acest decalaj nu este un detaliu de programare. Setează dimensiunea granulelor austenitei, distorsiunea deja blocată în piesă înainte de a începe călirea și munca de îndreptare care apare în raportul de deșeuri de luna viitoare.
Tratamentul termic în baie cu sare este cel mai rapid mod comercial de a aduce oțelul la temperatură și de a-l menține uniform. Își câștigă locul atunci când secțiunile sunt subțiri sau geometria este complexă, atunci când distorsiunea trebuie să rămână la câteva miimi de inch sau când procesul are nevoie de o reținere izotermă, cum ar fi temperarea, austempering sau o sare de nitrurare și cementare. Este o achiziție greșită atunci când piesele sunt groase, tonajul anual este scăzut sau nimeni de pe podea nu dorește să dețină chimia sării, extracția fumului și eliminarea deșeurilor. Trei numere o decid: grosimea minimă a secțiunii, tonaj anual și rata curentă de deșeuri sau de îndreptare.
Ceea ce urmează este transferul de căldură din spatele procesului, familiile de sare și ferestrele lor de temperatură, o comparație paralelă cu cuptoarele cu vid și atmosferă, costurile ascunse care nu apar niciodată într-o cotație și rutina de întreținere care menține o baie vie.
Ce se întâmplă în interiorul unei băi cu sare topită
O baie de sare este o oală încălzită cu sare topită, de obicei un amestec pe bază de nitrat, nitriți, cloruri sau cianuri, care transferă căldura piesei de prelucrat prin contact direct cu lichidul. Deoarece piesa nu este niciodată expusă la aer la temperatură, nu există nici o calcară și nicio decarburare la suprafață și nicio atmosferă de protecție pentru a echilibra.
Transferul de căldură este limitat de piesă, nu de cuptor
Sarea topită se află la o densitate de aproape 1,8 până la 2,0 g/cm3 cu o capacitate de căldură volumetrică mare, astfel încât baia se comportă mai degrabă ca un rezervor termic decât ca un flux de aer. Coeficientul său de convecție față de oțel este cu unu până la două ordine de mărime mai mare decât cel al unui cuptor cu atmosferă circulantă. Suprafața piesei atinge temperatura băii aproape imediat, iar timpul rămas este stabilit prin conducție prin secțiune. O secțiune de 25 mm care necesită 40 de minute în vid poate avea nevoie de 3 până la 4 minute în sare.
- Uniformitatea temperaturii: cu agitare, o baie bine întreținută menține încărcătura la aproximativ ±3 până la ±5 °C, ceea ce susține ferestre de austenitizare strânse și adâncimi repetabile ale carcasei.
- Fără oxidare sau decarburare: lichidul exclude aerul, astfel încât suprafețele prelucrate lasă baia curată și pregătită pentru următoarea operație.
- Menținerea izotermă: o a doua baie la 200 până la 350 °C permite temperarea sau temperarea până la terminarea transformării la o temperatură.
- Suport plutitor: lichidul transportă piesa, reducând deformarea pe care o provoacă gravitația în componentele lungi sau subțiri.
Potrivirea chimiei sării cu fereastra de temperatură
Tabel 1: Familii de săruri utilizate în tratamentul termic industrial, grupate după temperatura de lucru.
Alegerea sării nu este interschimbabilă. Sărurile de nitrați și nitriți se descompun peste aproximativ 600 °C și pot reacționa violent cu anumite metale și substanțe organice; sărurile clorurate absorb umezeala și trebuie pornite încet; sărurile purtătoare de cianuri necesită ventilație dedicată, scule separate și tratarea controlată a deșeurilor. Utilizarea sării greșite la o temperatură greșită este un incident de siguranță, nu o problemă de calitate.
Baie cu sare vs vid vs atmosferă: o comparație practică
Tabelul 2: Domenii industriale tipice pentru o secțiune de 25 mm; valorile exacte depind de aliaj, încărcare și starea echipamentului.
Modelul este consistent. Sarea câștigă în controlul vitezei, uniformității și distorsiunilor și pierde în gestionarea chimiei și manipularea deșeurilor. Aspiratorul câștigă curățenia pentru piesele groase, de mare valoare, dar se încălzește lent. Cuptoarele cu atmosferă se află la mijloc și rămân cea mai ieftină cale pentru călirea sau recoacere de volume mari, unde o ușoară oxidare a suprafeței este tolerabilă.
Valori ascunse: încălzire, tragere și deriva chimică
1.0
Baie cu sare
3.0
Pat fluidizat
5.0
Atmosferă
8.0
Vacuum
Figura 1: Indicele relativ al timpului de încălzire pentru o secțiune de 25 mm, baie de sare = 1,0.
Timpul de încălzire este valoarea vizibilă. Drag-out este cel scump. Fiecare parte care părăsește baia poartă sare pe suprafața sa, de obicei de la câteva grame până la câteva zeci de grame, iar acea sare ajunge în apa de clătire, rezervorul de stingere sau pe podea. Peste un an, tragerea este de obicei cea mai mare linie de consum de sare din buget, mai mare decât pierderile prin evaporare și crește liniștit cu o complexitate parțială.
De asemenea, chimia băii derivă. Băile de nitrați acumulează carbonat pe măsură ce îmbătrânesc, ceea ce crește punctul de topire și scade temperatura maximă utilizabilă. Băile de clorură colectează oxizi și nămol care izolează elementele de încălzire și creează stratificarea temperaturii. Majoritatea magazinelor analizează baia săptămânal sau cincinal și decantează lunar nămolul; săriți peste acea rutină apare ca adâncime neregulată a carcasei cu mult înainte de a apărea ca o parte nereușită.
Unde sunt încă specificate băile cu sare
Instrument și matriță: 34%
Componente aerospațiale: 22%
Grup de propulsie auto: 18%
Instrumente medicale: 12%
Energie și echipamente grele: 8%
Altele: 6%
Figura 2: Distribuția aproximativă a utilizării procesului de sare topită pe piețele finale.
Distribuția are sens odată ce distorsiunea și grosimea secțiunii sunt luate în considerare împreună. Lucrările cu scule și matrițe implică secțiuni subțiri, cu duritate mare, unde îndreptarea este costisitoare. Piesele aerospațiale și auto au toleranțe dimensionale strânse și ferestre de proces documentate. Aplicațiile medicale și energetice folosesc sare în principal pentru nitrurarea lichidă, unde baia se dublează ca mediu de întărire mai degrabă decât ca mediu de încălzire.
Rambursare, selecție și un proces de cumpărare în cinci pași
O linie de sare rambursează prin reducerea deșeurilor și timpul de ciclu. Dacă un magazin îndreptează astăzi 5% din puțurile lungi și o aduce sub 1% printr-un proces izoterm de sare, economiile acoperă de obicei o baie de nitrat în decurs de 18 până la 30 de luni. Dacă distorsiunea nu este o problemă și secțiunile sunt groase, sarea rareori se amortizează deloc.
- Fixați mai întâi fereastra de temperatură. Determinați temperatura exactă de austenitizare, austempering sau nitrurare și timpul de menținere; aceasta restrânge familia de sare înainte ca orice echipament să fie citat.
- Potriviți sarea, apoi măriți oala. Dimensiunea oală urmează cea mai mare încărcătură, nu încărcătura medie. Încărcarea peste aproximativ 30 până la 40% din masa băii în părți va scădea temperatura și va întinde ciclul în mod imprevizibil.
- Decideți asupra agitației și oa doua baie. Agitația asigură uniformitatea de la ±3 la ±5 °C; o a doua baie, mai mică, este cea care permite martempering și austempering.
- Planificați echipamentele de preîncălzire și post-clătire. Umiditatea de pe părți provoacă stropi violente într-o baie fierbinte, iar sarea reziduală trebuie clătită și uscată din găurile oarbe și fire.
- Bugetați fluxul de deșeuri din prima zi. Deșeurile de sare care conțin cianuri nu pot ajunge la o stație de epurare municipală; clorurarea alcalină sau eliminarea autorizată este un cost recurent, nu un proiect unic.
Pentru magazinele care decid că povara chimică nu merită, o rută în atmosferă controlată folosind dovezi seria cuptorului de înaltă temperatură echipamentul acoperă călirea, preîncălzirea și multe etape de întărire fără un inventar de sare topită sau un permis de deșeuri.
 Funcție de cronometru Cuptor cu atmosferă de vid Cuptoarele cu atmosferă de vid sunt echipamente de bază pentru tratarea termică la temperatură înaltă a materialelor prin crearea unui vid și introducerea unei atmosfere controlate (cum ar fi în... Vizualizare produs →
Întreținere, siguranță și conformitate
Îngrijirea de rutină a băii
- Analizați săptămânal chimia sărurilor: conținutul de carbonat în băile de nitrați, conținutul de cianați în sărurile de nitrurare și umiditatea în cloruri.
- Îndepărtați nămolul și zgură înainte de a ajunge la elementele de încălzire și păstrați un jurnal scris cu adaosurile de sare și datele de decantare.
- Nu adăugați niciodată sare rece sau unelte umede într-o baie de curgere; încărcați încet la margine și lăsați topitura să se restabilizeze înainte de a încărca piesele.
- Acoperiți baia când este inactiv pentru a reduce pierderile de energie și pentru a limita absorbția de umiditate peste noapte.
Uscarea pieselor înainte și după baie
Umiditatea este cea mai frecventă cauză a erupției unei băi de sare. Apa prinsă într-o gaură oarbă sau într-un orificiu filetat se aburește instantaneu la 500 °C și aruncă sare din oală, și același lucru este valabil și pentru corpurile umede, termocuplurile umede și părțile reci aduse într-o cameră umedă. Un cuptor de uscare de înaltă precizie este instrumentul standard pentru acea etapă, menținând piesele la 120 până la 150 °C până când nu mai rămâne umiditate măsurabilă.
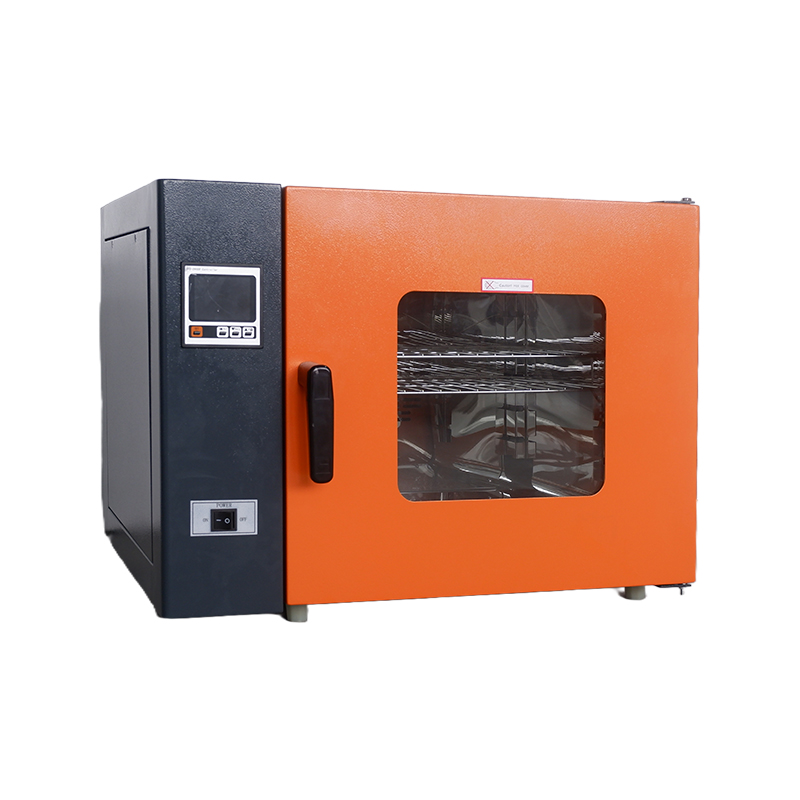 200℃ Cuptor de uscare de înaltă precizie, de înaltă fiabilitate Cuptoarele de uscare de precizie, ca echipamente de tratare termică de precizie, sunt echipamente de bază indispensabile în sistemele moderne de cercetare industrială și științifică. Prințul lor de bază... Vizualizare produs →
După tratament, părțile părăsesc baia acoperită cu sare. O clătire cu apă caldă îndepărtează cea mai mare parte; restul se ascunde în cavități și fire. Un cuptor de uscare cu vid elimină acea umiditate reziduală la temperatură scăzută, ceea ce previne coroziunea rapidă și împiedică rehidratarea sării rămase pe suprafețele prelucrate.
 Aspect rafinat Cuptor de uscare cu vid flexibil și convenabil Acest produs are un design vertical, pe podea, integrând eficient pompa de vid și camera de lucru într-o singură structură compactă. Aceasta elimina... Vizualizare produs →
Conformitate și documentare
Cuptoarele cu sare se încadrează în aceleași cadre de pirometrie și calitate ca orice alt echipament de tratare termică: AMS 2750 pentru industria aerospațială, CQI-9 pentru automobile, NADCAP pentru procese speciale și ISO 9001 pentru managementul general al calității. Așteptați-vă sondaje trimestriale de uniformitate a temperaturii și verificări lunare ale instrumentelor de control și înregistrare, plus înregistrări de extracție a fumului și manifeste de deșeuri pentru materialul care conține nitrați sau cianuri. Magazinele care cumpără echipamente cu rating de siguranță numai pe preț descoperă de obicei costul real mai târziu; același model apare în fiecare categorie de hardware de protecție, inclusiv echipamente antiexplozie pentru zone periculoase .
Tratamentul termic în baie cu sare este un instrument concentrat, nu o soluție generală. Oferă rate de încălzire, uniformitate și control izotermic pe care nici un cuptor cu gaz nu se potrivește și, în schimb, solicită chimie disciplinată a sării, control al umidității, ventilație și un plan de deșeuri. Dacă piesele tale sunt subțiri, țintele tale de distorsiune sunt strânse, iar volumele tale justifică chimia, procesul își va menține locul pe podea timp de zeci de ani. Dacă nu sunt, un sistem de vid sau atmosferă dimensionat corespunzător va fi mai ieftin de rulat și mult mai ușor de transferat la schimbul următor. Decideți cu grosimea secțiunii și rata deșeurilor în fața dvs., nu cu prețul de achiziție.
Trimite mesaj
Produse recomandate
Produsele furnizate de întreprinderi celebre au încredere profundă de către utilizatori.


- CONTACT
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- PRODUS
-
- Seria cuptor de uscare
- Seria cutii de vid
- Seria rezistenta la explozie
- Seria Cuptoare de înaltă temperatură
- Seria de incubatoare
- Seria camerelor de testare
- Alte Serii
- Cuptor de uscare cu aer forțat
- Cuptor de rezistență
- Cuptor cu tuburi vid
- Incubator de mucegai
- Cuptor cu atmosferă de vid
- Incubator biochimic
- Incubator de dioxid de carbon
- Cuptor de uscare cu vid rezistent la explozie
- Camera de testare la temperatură înaltă și joasă
- MOBIL
Drepturi de autor ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Toate drepturile rezervate. Producători de echipamente de laborator

 Înapoi sus
